Artykuł sponsorowany
Jak cięcie laserowe wpływa na dokładność elementów przed gięciem i frezowaniem CNC
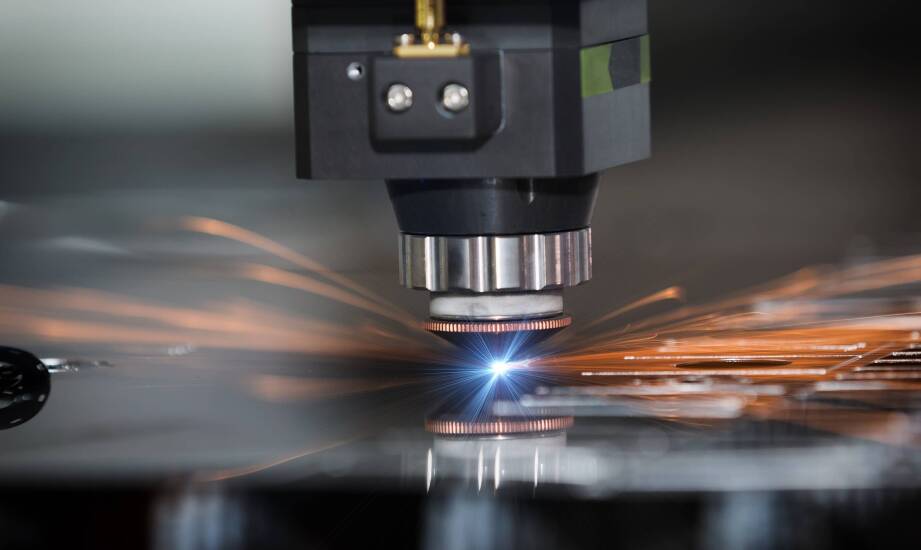
Cięcie laserowe blach metalowych stanowi kluczowy etap wstępny w procesie wytwarzania precyzyjnych elementów maszyn i konstrukcji. Obróbka ta przygotowuje surowy materiał, który w kolejnych krokach produkcyjnych trafia na prasy krawędziowe lub wieloosiowe centra frezarskie CNC. Zachowanie rygorystycznych wymiarów oraz odpowiedniej geometrii bezpośrednio po odcięciu detalu ma fundamentalne znaczenie dla jakości finalnych podzespołów. Branże o podwyższonych standardach, takie jak motoryzacja, lotnictwo i kolejnictwo, nie pozostawiają marginesu na błędy produkcyjne. Elementy opuszczające stół roboczy wycinarki muszą zachować założone w projekcie tolerancje, a dokładność wycinanych otworów wyznacza bazę dla punktów referencyjnych używanych przez operatorów maszyn. Utrzymanie reżimu technologicznego pozwala uniknąć problemów podczas operacji formowania plastycznego i skrawania. Ewentualne odkształcenia lub naprężenia wewnętrzne powstałe na etapie wycinania generują niepotrzebne straty materiałowe i wydłużają czas montażu.
Przeczytaj również: Remont bieżący czy kapitalny w maszynie budowlanej — jak ocenić opłacalność i ryzyko przestoju
Wpływ parametrów cięcia na strefę wpływu ciepła
Gęstość energii wiązki laserowej oraz prędkość posuwu głowicy decydują o szerokości strefy wpływu ciepła, znanej w przemyśle jako strefa HAZ. Zbyt niska prędkość cięcia przy zachowaniu wysokiej mocy zasilania powoduje nadmierne nagrzewanie otaczającego materiału. Zjawisko to prowadzi do niepożądanych zmian w mikrostrukturze metalu oraz bocznego zwichrowania detalu. Strefa wpływu ciepła zmienia twardość materiału, co potrafi stanowić fizyczną barierę dla niektórych narzędzi skrawających. Zbyt szybki posuw głowicy skutkuje z kolei niepełnym przetopieniem szczeliny i powstawaniem twardego gratu na dolnej krawędzi blachy.
Przeczytaj również: Jak przygotować biuro i zespół do sesji wizerunkowej, by zdjęcia wyglądały naturalnie
Nowoczesne urządzenia wykorzystujące technologię światłowodową pozwalają skutecznie zminimalizować to ryzyko. Właściwie skalibrowana wiązka lasera fiber ogranicza odkształcenia termiczne do absolutnego minimum. Pozwala to wyciętym elementom zachować pełną płaskość i stabilność wymiarową przed procesem gięcia blachy lub obróbką na maszynach CNC. Inżynierowie odpowiedzialni za programowanie cięcia dobierają parametry w taki sposób, aby wprowadzane ciepło nie utrudniało późniejszego pozycjonowania detalu na matrycach. Prawidłowo przygotowane, czyste krawędzie mają również ogromne znaczenie dla późniejszych metod łączenia metali. Równa i pozbawiona grubego nagaru struktura brzegowa ułatwia zaawansowane procesy spawalnicze, w tym spawanie tigiem, eliminując konieczność czasochłonnego fazowania blach.
Przeczytaj również: Atest w alkomacie elektrochemicznym — co naprawdę potwierdza i czego nie gwarantuje
Zależność między gatunkiem materiału a precyzją dalszej obróbki
Grubość blachy i rodzaj obrabianego stopu mocno modyfikują podatność materiału na przypalenia, powstawanie mikronierówności oraz twardych wtrąceń. Ostateczne tolerancje wymiarowe i chropowatość powierzchni zależą bezpośrednio od grubości arkusza, rodzaju materiału oraz specyficznych parametrów procesu cięcia. Wartości te w profesjonalnych zakładach obróbczych opierają się na wytycznych określonych w międzynarodowych normach ISO. Stal węglowa łatwiej ulega przypaleniom przy źle dobranym ciśnieniu gazu tnącego lub niewłaściwym ogniskowaniu wiązki. Obróbka stali nierdzewnej wymaga z kolei precyzyjniejszego sterowania azotem pod wysokim ciśnieniem, co skutecznie zapobiega utlenianiu krawędzi. Aluminium, ze względu na dużą refleksyjność i doskonałe przewodnictwo cieplne, wymusza jeszcze inne podejście do dystrybucji mocy.
Jakość krawędzi wygenerowana przez wiązkę światła przekłada się na bezproblemowe pasowanie elementów podczas docelowego montażu. Równa i prostopadła linia cięcia warunkuje prawidłowe oparcie detalu na narzędziach podczas gięcia blachy, co pozwala na powtarzalne uzyskanie zadanego kąta formowania. Brak utwardzonego gratu na krawędziach elementu zmniejsza również ryzyko mikrouszkodzeń i szybkiego zużycia frezów podczas skrawania CNC. Czyste cięcie niemal całkowicie redukuje potrzebę ręcznego szlifowania wykańczającego, skracając cały cykl produkcyjny.
Spółka Zakład Metalowy Ortyl od ponad pięćdziesięciu lat realizuje procesy produkcyjne dla branży motoryzacyjnej, lotniczej i kolejowej. Firma wykorzystuje posiadany park maszynowy do precyzyjnego wycinania elementów, dostosowując parametry pracy sprzętu do rygorystycznych wymogów technologicznych nakładanych na dalsze etapy obróbki mechanicznej.
Prawidłowe dopasowanie elementu konstrukcyjnego wymaga pełnej spójności parametrów cięcia laserowego z technicznymi wymaganiami kolejnych stacji roboczych. Optymalizacja gęstości energii, płynności prędkości posuwu oraz właściwego doboru gazu asystującego daje pewność utrzymania powtarzalnych wymiarów dużych serii produkcyjnych. Uzyskany w ten sposób detal charakteryzuje się brakiem odkształceń i wysoką jakością obrabianej krawędzi. Stabilność wymiarowa materiału wejściowego ułatwia późniejsze gięcie blachy, przyspiesza skomplikowaną obróbkę na centrach frezarskich CNC i docelowo gwarantuje sprawny przebieg montażu podzespołów przemysłowych.
Kategorie artykułów
Polecane artykuły

Automatyczne rolety z funkcją sterowania – co warto wiedzieć?
Nowoczesne rozwiązania, takie jak rolety z automatyczną funkcją sterowania, rewolucjonizują sposób, w jaki korzystamy z przestrzeni mieszkalnej. Dzięki innowacyjnym technologiom użytkownicy mogą cieszyć się wygodą i oszczędnością energii. Automatyczne rolety umożliwiają zdalne sterowanie za pomocą p

Jak przygotować wizytę notarialną w centrum Olsztyna, żeby sprawę załatwić za jednym razem
Wizyta w kancelarii notarialnej wymaga zgromadzenia odpowiednich dokumentów, co pozwala na sprawne przeprowadzenie całej procedury. Osoba planująca czynność w centrum Olsztyna najczęściej oczekuje, że sprawę uda się sfinalizować podczas jednego spotkania. Brak jednego zaświadczenia lub niekompletne